
Una pressa nasce dalla comprensione del processo.
Per C&R, progettare una pressa oleodinamica significa partire da ciò che la macchina deve fare e dai risultati che il cliente vuole ottenere. La scelta della forza e il dimensionamento vengono dopo.
Ogni progetto parte dall’analisi dell’applicazione: materiali, stampi, lavorazioni, cicli produttivi, prestazioni richieste e condizioni operative. Su queste informazioni si costruisce una soluzione tecnica coerente con il processo.
La tecnologia al servizio del processo produttivo
Forza di chiusura, dimensioni dei piani, luce tra i piani, corse, velocità, sistemi di estrazione, premilamiera, potenza e pressione di esercizio sono elementi che devono lavorare insieme.
C&R li dimensiona e li integra in funzione dell’applicazione, per ottenere una pressa efficiente, affidabile e adeguata alle reali esigenze produttive.
L’obiettivo non è realizzare una macchina semplicemente più potente, ma una macchina che offra esattamente le prestazioni necessarie, evitando inutili sovradimensionamenti e lasciando allo stesso tempo la flessibilità necessaria per affrontare le esigenze future.
La progettazione C&R considera anche tutto ciò che determina la qualità dell’utilizzo quotidiano: affidabilità dei componenti, sicurezza, ergonomia, manutenzione e semplicità di gestione.
Ogni scelta tecnica ha quindi una ragione precisa e contribuisce a costruire una macchina pensata per integrarsi nel processo produttivo.
La pressa giusta è quella progettata per te.
I parametri fondamentali di una pressa oleodinamica
Forza di chiusura, corse, velocità, sistemi di estrazione e premilamiera: quali sono i parametri da valutare per configurare una pressa oleodinamica in funzione del processo produttivo?
La forza nominale rappresenta certamente uno dei parametri principali, ma da sola non è sufficiente per definire la configurazione della macchina.
Non esiste un unico parametro in grado di definire la macchina ideale: forza, corsa, dimensioni, velocità, sistemi di estrazione e premilamiera devono essere valutati nel loro insieme e in relazione agli stampi e alle lavorazioni previste.
A questi aspetti si aggiungono manutenzione, ergonomia, sicurezza, affidabilità dei componenti e semplicità di utilizzo.
Forza di chiusura e forza di apertura
La forza di chiusura è uno dei principali parametri di una pressa ed è espressa in kN. Indicativamente, 10 kN corrispondono a circa 1 tonnellata. Il valore viene determinato in funzione dell’area degli effetti superiori e della pressione di lavoro.
Anche la forza di apertura deve essere dimensionata in funzione della specifica applicazione. In genere viene considerata pari a circa il 10% della forza nominale, ma la tendenza è quella di rapportarla alle esigenze della produzione, così da ottimizzare anche parametri come la velocità di ritorno rapido.
Va poi considerato il peso degli organi mobili della pressa: slitta, pistone e accessori montati sulla slitta. La valutazione della forza disponibile al netto di questi pesi permette di determinare correttamente le capacità di estrazione della macchina.
La forza nominale può essere ottenuta impiegando un diverso numero di cilindri a seconda delle necessità.
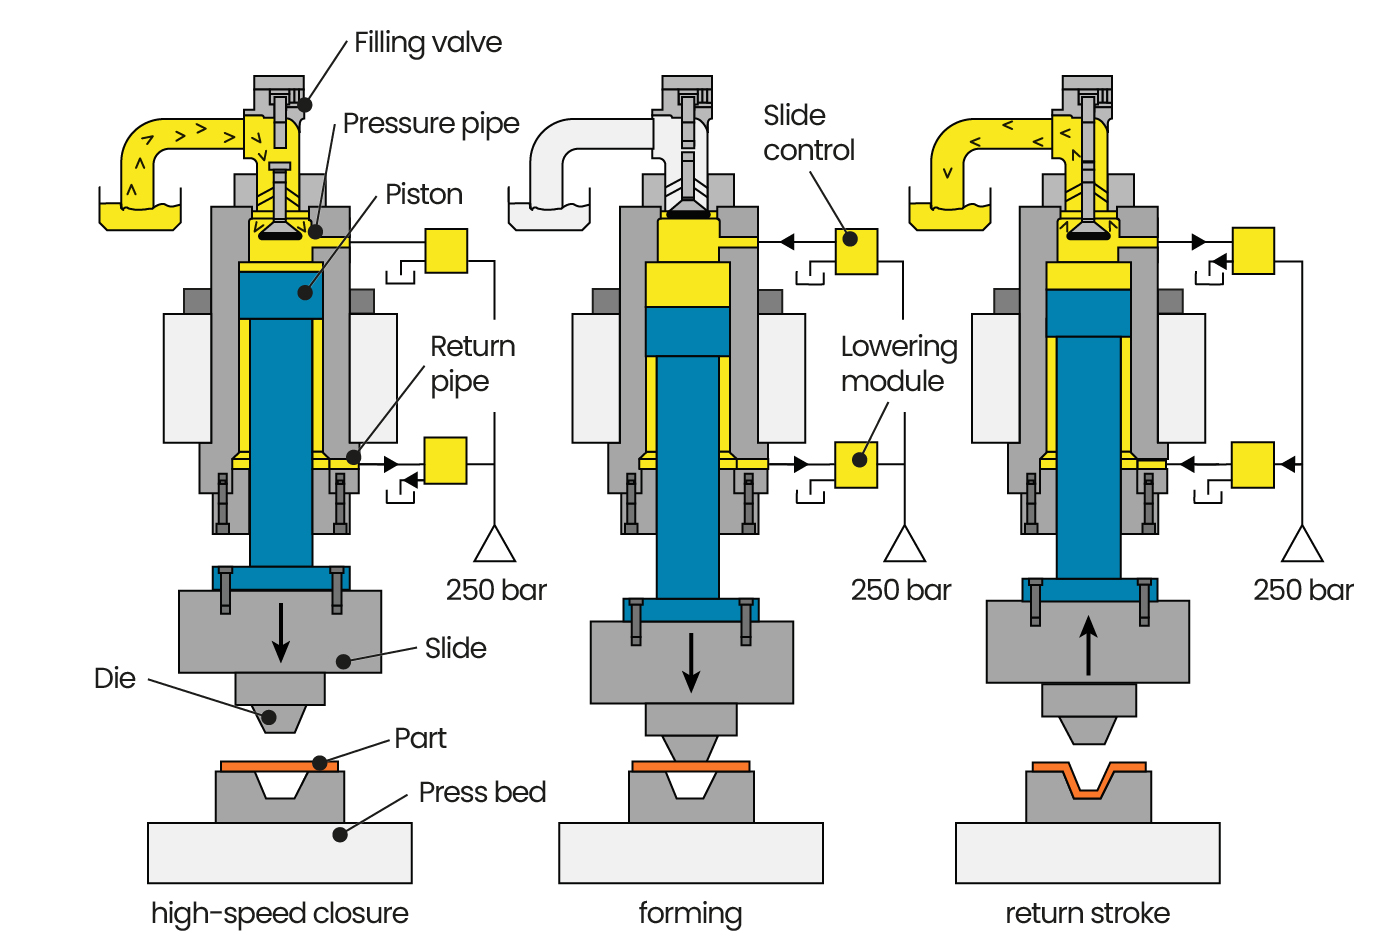
Corsa, luce tra i piani e dimensioni dei piani
La Corsa della slitta, espressa in mm, definisce la corsa utile di lavoro.
La luce massima tra i piani definisce la distanza tra il piano fisso inferiore e la suola della slitta nella posizione di massima apertura. La luce minima, invece, corrisponde alla quota tra il piano fisso inferiore e la suola della slitta nella posizione di minima apertura.
Entrambi i valori, così come la corsa della slitta, devono essere considerati al netto delle eventuali extracorse di funzionamento.
Le dimensioni utili dei piani determinano l’area disponibile per il fissaggio delle attrezzature di formatura. Il loro dimensionamento deve tenere conto dello stampo di maggiori dimensioni che si prevede di utilizzare.
Anche la distanza tra i montanti frontali e laterali deve essere valutata, perché determina lo spazio disponibile per il passaggio di stampi, attrezzature e pezzi.
Estrazione e premilamiera
Nei processi che prevedono operazioni di estrazione, la configurazione della pressa deve comprendere sistemi dimensionati sull’applicazione.
La forza di estrazione viene espressa in kN e dipende dall’area degli effetti superiori e dalla pressione di lavoro. Un caso particolare è il cosiddetto terzo effetto, che può svolgere la funzione di premilamiera superiore passivo oppure di imbutitura superiore attiva.
Il sistema può utilizzare più cilindri, che agiscono direttamente oppure attraverso un piano di estrazione. Questa configurazione permette di posizionare le candele di estrazione in funzione delle caratteristiche dello stampo.
La Corsa di estrazione è espressa in mm e definisce la corsa utile di lavoro dell’effetto di estrazione. Tale valore deve essere al netto delle eventuali extracorse di funzionamento. Di solito è uguale o inferiore alla corsa del premilamiera.
Le Dimensioni utili del piano di estrazione sono espresse in mm × mm. Definiscono l’area utile di lavoro su cui è possibile fare agire le candele di estrazione.
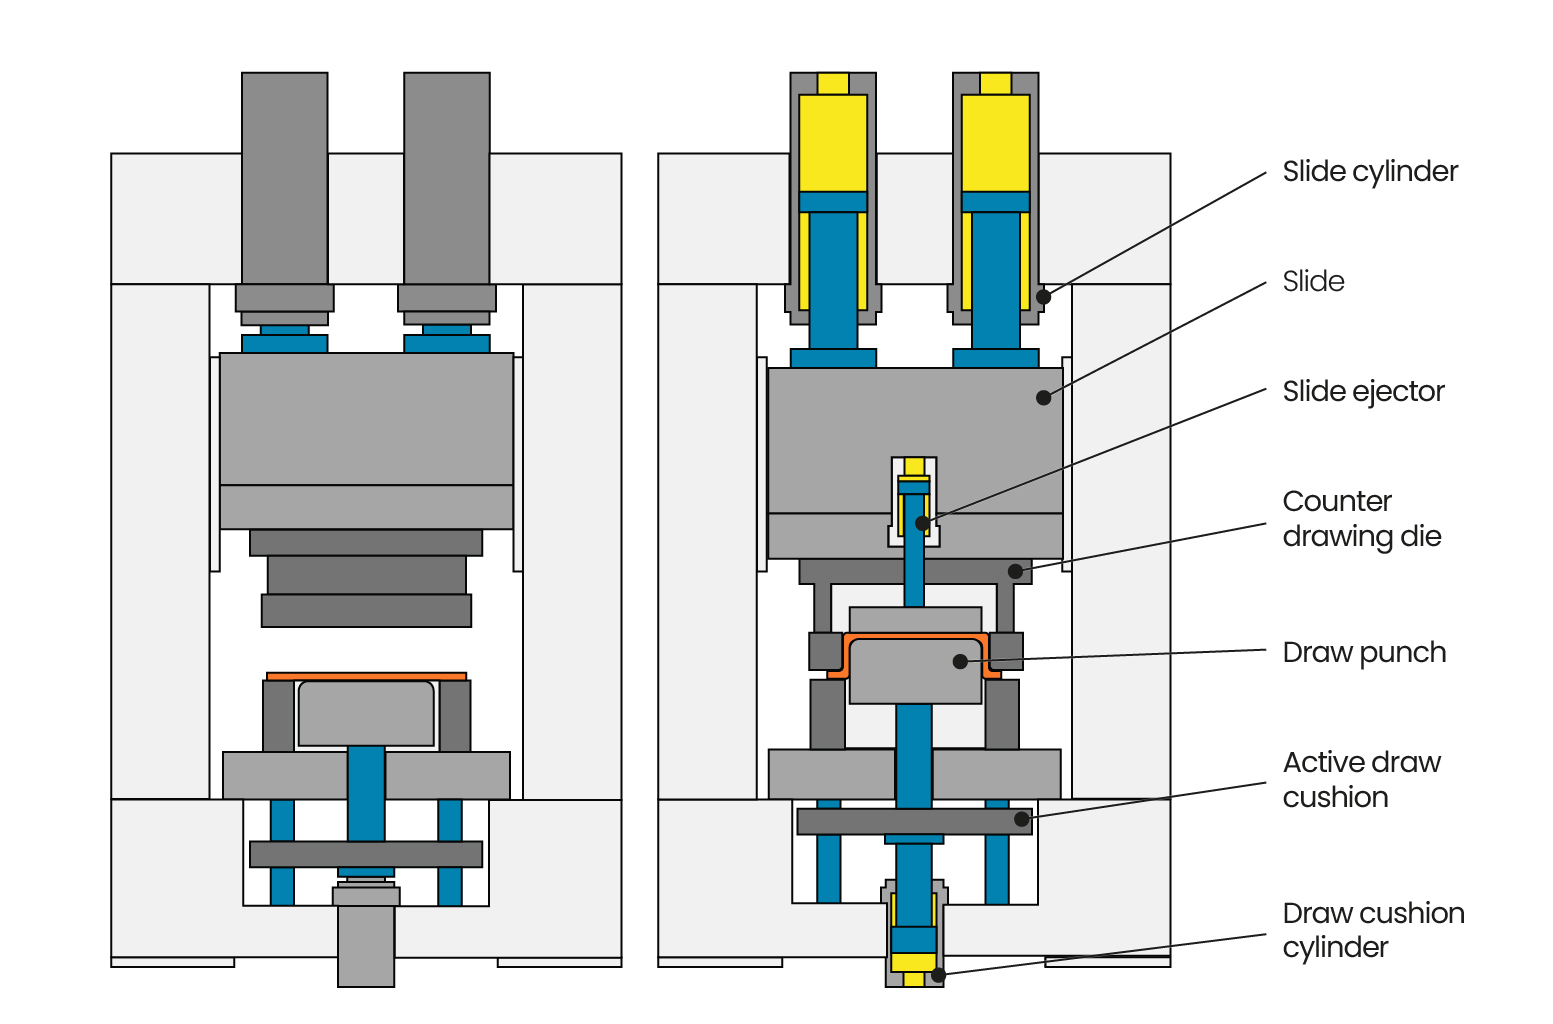
Il ruolo del premilamiera nell'imbutitura
La forza di reazione del premilamiera è un parametro decisivo nei processi di imbutitura.
Espressa in kN, viene calcolata moltiplicando l’area degli effetti premilamiera per la pressione di lavoro. Di norma è pari al 30% della forza nominale della pressa per imbutitura di acciai al carbonio, mentre può salire al 50-70% per l’imbutitura degli acciai inossidabili.
La progettazione deve considerare, oltre alla forza disponibile, il numero di cilindri, la corsa e le dimensioni utili del piano di reazione.
Potenza, pressione e velocità
La potenza installata, espressa in kW, è la somma delle potenze impiegate dalla pressa. Nella documentazione tecnica è utile specificare separatamente le potenze dei motori delle pompe principali e delle pompe ausiliarie.
La pressione di esercizio indica la pressione massima alla quale lavora l’effetto principale. Sebbene sia normalmente espressa in bar, dal punto di vista tecnico l’unità di riferimento è il MPa: 1 bar corrisponde a 0,1 MPa.
Un altro elemento decisivo sono le velocità operative. La pressa deve infatti combinare velocità di spostamento e velocità di deformazione in funzione delle caratteristiche del ciclo.
Accostamento rapido
È la velocità di discesa della slitta durante l’avvicinamento allo stampo. È generalmente compresa tra 300 e 1.000 mm/sec.
Velocità di lavoro o di imbutitura
È la velocità alla quale avviene la deformazione durante la fase di lavoro. È normalmente compresa tra 3 e 250 mm/sec e, per particolari tecnologie di stampaggio, è regolabile anche nel corso della deformazione.
Ritorno rapido
Indica la velocità di salita della slitta verso la posizione iniziale; è compresa tra 300 e 1.000 mm/sec. Quando il ciclo comprende un’operazione di estrazione, può essere necessario ridurre la velocità di ritorno.
A queste si aggiungono la velocità di ritorno del premilamiera e la velocità dell’estrattore, che devono essere dimensionate in funzione del ciclo e delle caratteristiche del processo.
Ingombri, fondazioni e geometrie
Nella valutazione di una pressa, oltre alle prestazioni, contano anche gli aspetti dimensionali: servono a verificare la compatibilità della macchina con l’ambiente produttivo.
Tra i parametri da considerare rientrano:
- base della pressa;
- altezza fuori terra;
- altezza del piano di lavoro;
- dimensioni della fondazione;
- peso teorico;
- peso dinamico.
L’altezza del piano di lavoro incide anche sull’ergonomia, soprattutto nelle applicazioni con alimentazione manuale. Il peso dinamico deve invece essere considerato nel dimensionamento della fondazione, perché è il carico dinamico che agisce sulla struttura di supporto.
Progettiamo insieme la pressa per ogni processo produttivo
Ogni esigenza produttiva richiede una soluzione specifica. Per questo C&R mette a disposizione competenza tecnica ed esperienza per analizzare il processo, individuare le caratteristiche necessarie e sviluppare una pressa oleodinamica progettata intorno alle reali esigenze del cliente.
Per un nuovo progetto o per valutare una soluzione su una linea esistente, siamo a disposizione per un primo confronto sull’applicazione e per definire la pressa più adatta.